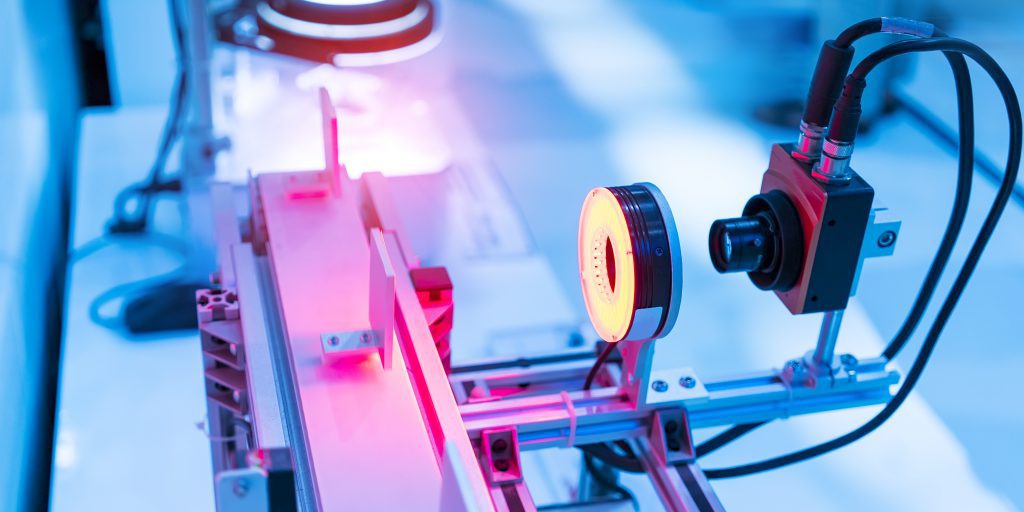
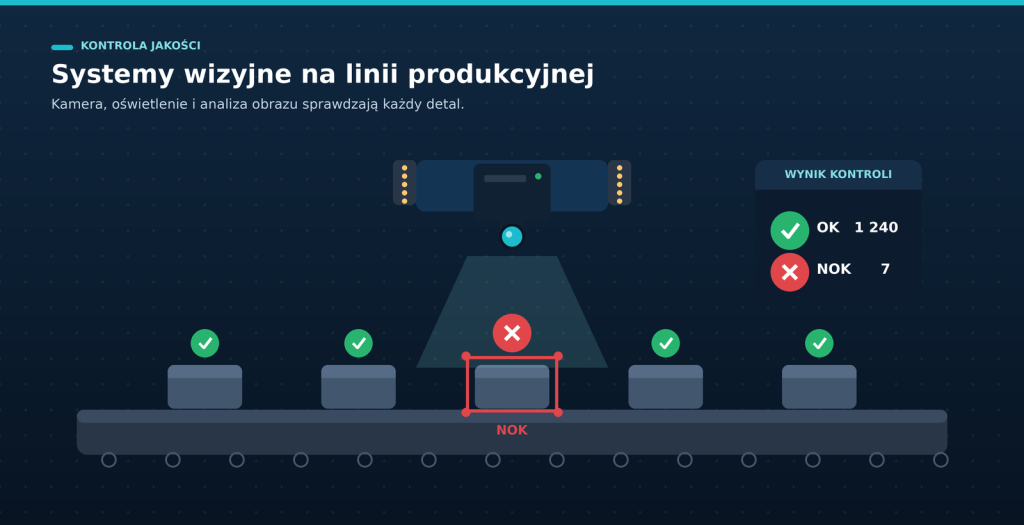
System wizyjny kontroli jakości — kamera, oświetlenie i analiza obrazu sprawdzają każdy detal na linii.
Systemy wizyjne do kontroli jakości potrafią sprawdzić każdą sztukę schodzącą z linii szybciej, niż człowiek zdąży na nią spojrzeć. Brzmi jak rozwiązanie idealne, ale w praktyce nie każde stanowisko ich potrzebuje. Z naszego doświadczenia przy budowie stanowisk montażowych i pomiarowych wynika, że o powodzeniu decyduje nie sama kamera, lecz trafna decyzja, gdzie i jak ją zastosować. Ten tekst pokazuje, jak taka kontrola działa naprawdę, czym różni się od prostego zabezpieczenia poka-yoke i w którym momencie inwestycja zwraca się szybciej, niż się spodziewasz.
Jak działa wizyjna kontrola jakości w linii produkcyjnej?
Wizyjna kontrola jakości opiera się na trzech elementach, które muszą zagrać razem: kamerze przemysłowej, oświetleniu i oprogramowaniu analizującym obraz. Kamera rejestruje detal, oświetlenie wydobywa cechę, którą chcemy ocenić, a algorytm porównuje obraz ze wzorcem i podejmuje decyzję: zgodny czy do odrzucenia. Cały cykl trwa zwykle od kilkunastu do kilkudziesięciu milisekund, więc system nadąża za taktem nawet szybkiej linii.
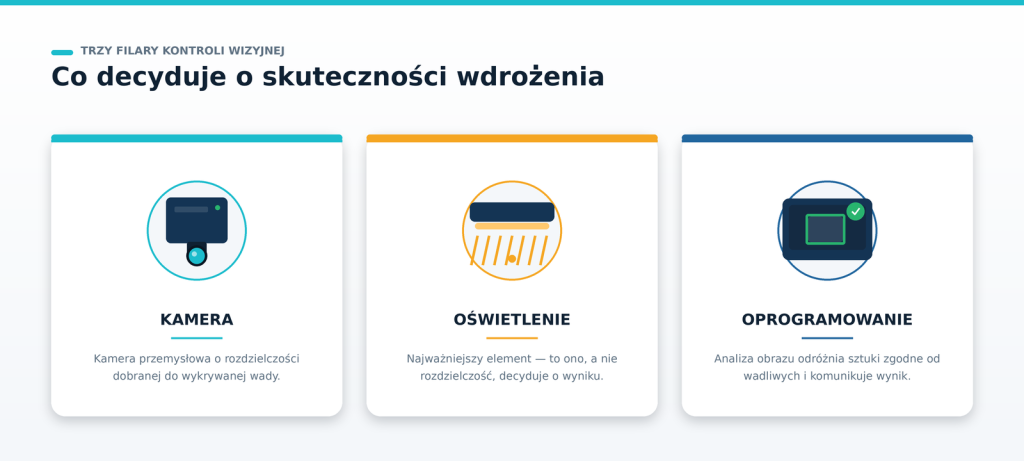
Trzy filary skutecznej kontroli wizyjnej: kamera, oświetlenie i oprogramowanie.
Najczęściej kontrolujemy obecność i poprawność montażu komponentów, wymiary w zadanej tolerancji, kompletność zestawu, a także odczyt kodów DataMatrix czy znaków metodą OCR. W stanowiskach, które projektujemy, kamera nie pracuje samodzielnie. Wynik analizy trafia do sterownika PLC, który steruje wypychaczem, blokadą taktu albo sygnalizacją dla operatora. Dzięki temu wadliwa sztuka nie przechodzi dalej, zamiast trafić do klienta i wrócić jako reklamacja.
Warto rozróżnić dwa tryby pracy. Kontrola stuprocentowa sprawdza każdy detal i nadaje się tam, gdzie wada końcowa jest kosztowna lub niebezpieczna. Kontrola wyrywkowa weryfikuje próbki i bywa wystarczająca przy stabilnym, dojrzałym procesie. Dobór trybu wynika z analizy ryzyka, nie z możliwości technicznych kamery.
Poka-yoke a systemy wizyjne, czym się różnią?
Poka-yoke i systemy wizyjne często mylone są ze sobą, choć rozwiązują problem na innym poziomie. Poka-yoke to filozofia projektowania, w której stanowisko fizycznie uniemożliwia popełnienie błędu. Klasyczny przykład to gniazdo, w które element pasuje tylko w jednej, poprawnej orientacji, albo czujnik indukcyjny potwierdzający obecność wkrętu, zanim cykl ruszy dalej.
System wizyjny bywa narzędziem realizującym poka-yoke, ale nie każde poka-yoke wymaga kamery. Granica jest prosta: jeśli cechę da się wykryć prostym czujnikiem (obecność, pozycja, kolor binarny), zwykle taniej i niezawodniej wdrożyć właśnie czujnik. Kamera wkracza tam, gdzie ocena jest złożona, na przykład trzeba sprawdzić poprawność dziesięciu komponentów jednocześnie, odczytać zmienny nadruk albo zmierzyć kształt z dokładnością do dziesiątych części milimetra.
W stanowiskach montażowych łączymy oba podejścia. Mechaniczne poka-yoke eliminuje najprostsze pomyłki bezkosztowo, a wizja przejmuje kontrolę cech, których mechanika nie obejmie. Takie warstwowe zabezpieczenie jest skuteczniejsze i tańsze w utrzymaniu niż próba upchnięcia wszystkiego w jeden, przeciążony system kamerowy.
Systemy kontroli wizyjnej – kiedy się opłacają?
Najtrudniejsze pytanie nie brzmi „czy kamera da radę”, tylko „czy to się policzy”. Tu większość poradników milczy, bo skupia się na technologii, a nie na rachunku. Inwestycja w wizyjną kontrolę jakości zwraca się wtedy, gdy koszt przepuszczenia wady jest wysoki, a jej wykrycie przez człowieka zawodne lub zbyt wolne.
Pomaga policzyć dwie wielkości. Pierwsza to realny koszt wady, która ucieka z linii: reklamacja, zwrot, przestój u klienta, w branży automotive nierzadko akcja serwisowa i kara umowna. Druga to koszt przebrakowania, czyli sytuacji, w której system odrzuca dobre sztuki jako wadliwe (false reject). Źle dobrane tolerancje potrafią wygenerować straty większe niż same wady, dlatego ten parametr trzeba zaplanować już na etapie wdrożenia.
Z naszej praktyki wizja najszybciej się opłaca w kilku sytuacjach:
- Wada końcowa jest droga lub ryzykowna, na przykład w komponentach bezpieczeństwa, gdzie reklamacja oznacza odpowiedzialność producenta.
- Kontrola ręczna jest monotonna i przy dużym wolumenie naturalnie traci czujność, więc skuteczność człowieka spada poniżej akceptowalnego poziomu.
- Trzeba zapewnić identyfikowalność partii przez odczyt kodów i powiązanie wyniku kontroli z numerem seryjnym.
Drugim wymiarem opłacalności jest przepustowość. Kontrola wizyjna pracuje w stałym takcie i nie zwalnia pod koniec zmiany, więc na liniach o dużym wolumenie pozwala utrzymać tempo, którego ręczna kontrola nie udźwignie bez zatrudniania kolejnych osób. Przy liczeniu zwrotu warto zestawić koszt systemu nie tylko z kosztem wad, ale też z kosztem etatów kontroli jakości, które dziś wykonują tę pracę ręcznie. Często to właśnie ta druga pozycja przeważa szalę, zwłaszcza tam, gdzie trudno o stabilną obsadę stanowiska kontroli.
Jeśli żaden z tych warunków nie zachodzi, a cechę wykryje czujnik za ułamek ceny, rekomendujemy prostsze rozwiązanie. Uczciwa odpowiedź czasem brzmi: kamera tu nie jest potrzebna. Dobór technologii, jeśli chodzi o systemy kontroli wizyjnej, zaczynamy zawsze od analizy konkretnego procesu, podobnie jak przy projektowaniu stanowisk montażowych szytych na miarę.
Co decyduje o skuteczności wdrożenia systemu wizyjnego?
Wbrew intuicji o sukcesie nie decyduje rozdzielczość kamery, tylko oświetlenie. To element, który w słabych wdrożeniach jest dobierany na końcu, a w dobrych projektowany jako pierwszy. Odpowiednio dobrane światło, na przykład podświetlenie tylne do pomiaru konturu albo światło skośne do wykrywania rys, potrafi zamienić zadanie trudne dla algorytmu w trywialne. Zła ekspozycja sprawia, że nawet najdroższa kamera dostaje obraz, z którego nie da się wyciągnąć wiarygodnej decyzji.
Drugim filarem jest powtarzalność prezentacji detalu. Jeśli element za każdym razem leży inaczej, drga albo odbija światło pod zmiennym kątem, algorytm musi radzić sobie ze zmiennością, której można było uniknąć mechaniką. Dlatego optykę i mechanikę pozycjonowania projektujemy razem, a nie osobno. Stabilne ustawienie detalu jest warte więcej niż kolejne megapiksele.
Najtrudniejsze są materiały, które źle współpracują ze światłem. Przy cięciu tasiemek po sublimacji barwa potrafi zmieniać się z partii na partię, a błyszcząca powierzchnia odbija światło nierównomiernie, przez co prosty próg jasności zawodzi. W takich zadaniach skuteczność daje dopiero połączenie przemyślanego oświetlenia z algorytmem odpornym na zmienność, a nie sama rozdzielczość kamery. To właśnie te nietypowe przypadki najczęściej rozstrzygają, czy wdrożenie w ogóle ma sens, i to im poświęcamy najwięcej uwagi na etapie testów.
Trzecia sprawa to integracja z resztą stanowiska i tolerancje dopasowane do realnego procesu, nie do laboratorium. System musi komunikować się ze sterownikiem, archiwizować wyniki i pozwalać operatorowi na szybką reakcję, gdy pojawi się seria odrzutów. Tolerancje ustawione zbyt ciasno generują fałszywe odrzuty, zbyt luźne przepuszczają wady. Ten balans dostraja się na uruchomieniu, na rzeczywistych partiach, i właśnie ten etap najczęściej odróżnia działające wdrożenie od kosztownej zabawki. Kontrola wizyjna naturalnie łączy się z urządzeniami pomiarowymi, gdy proces wymaga zarazem oceny wizualnej i precyzyjnego pomiaru.
Systemy kontroli wizyjnej – Od czego zacząć wdrożenie kontroli wizyjnej u siebie?
Jeśli chodzi o systemy kontroli wizyjnej, punktem wyjścia nie jest wybór kamery, lecz precyzyjne zdefiniowanie wady, którą chcemy wyłapać. Im konkretniej opiszesz, co jest zgodne, a co nie, i jak często ta wada się pojawia, tym trafniej dobierzemy rozwiązanie i tym uczciwiej oszacujemy zwrot z inwestycji. Warto zebrać kilkadziesiąt przykładów detali dobrych i wadliwych, bo to one stają się materiałem do skonfigurowania i przetestowania systemu jeszcze przed montażem na linii.
Kolejny etap to test wykonalności na realnych próbkach. Sprawdzamy, czy przy zaplanowanym oświetleniu i optyce algorytm rozróżnia sztuki zgodne od wadliwych z marginesem pewności, a nie na styk. Dopiero pozytywny wynik tego testu uzasadnia budowę pełnego stanowiska. Taka kolejność chroni przed najczęstszym błędem, czyli zakupem sprzętu, który dopiero potem okazuje się niedopasowany do zadania.
Jeśli rozważasz wizyjną kontrolę jakości w swoim zakładzie, zacznij od rozmowy o procesie, a nie o katalogu komponentów. Projektujemy systemy wizyjne jako część kompletnego stanowiska, razem z mechaniką, sterowaniem i integracją, także dla nietypowych detali, których standardowe rozwiązania nie obejmują. Więcej o naszym podejściu do trudnych zadań znajdziesz na stronie o firmie Ideaton.