Czym jest sterownik PLC i co decyduje o złożoności jego programowania
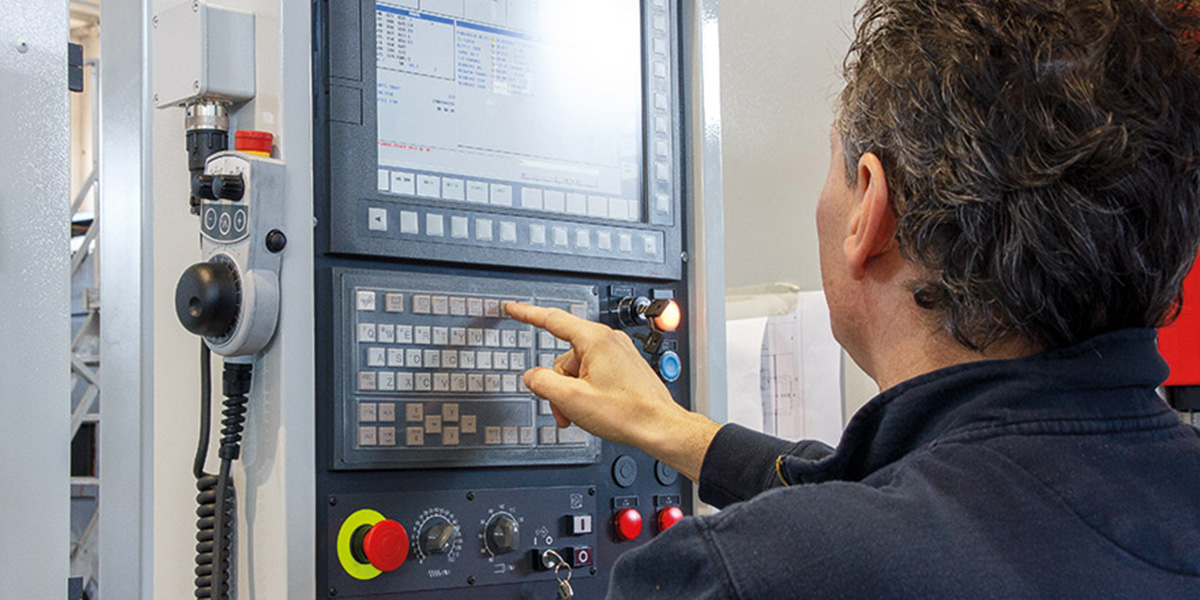
Sterownik PLC (Programmable Logic Controller) to urządzenie, które odbiera sygnały z czujników i elementów wykonawczych, przetwarza je według zaprogramowanego algorytmu sterowania i wysyła polecenia do maszyn lub całych linii produkcyjnych. Brzmi prosto, ale diabeł tkwi w szczegółach.
Nowoczesny sterownik nie działa w izolacji. Musi komunikować się z panelami operatorskimi HMI, systemami wizualizacji SCADA, a coraz częściej także z systemami nadrzędnymi klasy MES lub ERP. Do tego dochodzą sieci przemysłowe: Profinet, Profibus, Modbus i wiele innych protokołów, których wybór zależy od architektury całego zakładu. W środowisku produkcyjnym, gdzie współpracują roboty przemysłowe, coboty i dziesiątki urządzeń peryferyjnych, program sterujący musi obsługiwać setki zmiennych jednocześnie, zachowując deterministyczny czas reakcji liczony w milisekundach.
Norma IEC 61131 definiuje pięć języków programowania sterowników: drabinkowy LD, blokowy FBD, tekstowy ST, listę instrukcji IL oraz sekwencyjny SFC. Każdy z nich ma swoje zastosowanie: LD sprawdza się w prostej logice przekaźnikowej, ST pozwala na złożone obliczenia matematyczne, a SFC jest naturalnym wyborem do sterowania procesami sekwencyjnymi. Dobry programista PLC nie wybiera jednego języka, lecz łączy je w obrębie jednego projektu, tam gdzie każdy z nich daje najlepsze rezultaty.
Platformy takie jak TIA Portal (Siemens S7) czy środowiska Allen-Bradley, Mitsubishi i Beckhoff różnią się nie tylko interfejsem, ale i filozofią programowania, możliwościami diagnostyki oraz sposobem integracji z infrastrukturą sieciową zakładu. Znajomość jednej platformy nie przekłada się automatycznie na biegłość w drugiej.
Sygnały alarmowe: kiedy firma powinna zlecić programowanie maszyn przemysłowych na zewnątrz
To pytanie, na które menedżerowie produkcji rzadko dostają konkretną odpowiedź. Poniżej checklisty decyzyjnej, której brakuje w większości materiałów dostępnych online.
Sytuacje, w których outsourcing jest uzasadniony
Brak wewnętrznego automatyka to oczywisty przypadek, ale nie jedyny. Warto rozważyć programowanie PLC zlecenie zewnętrznemu specjaliście w każdej z poniższych sytuacji:
- Maszyna przeszła relokację i wymaga dostosowania programu do nowego układu hali, innych czujników lub zmienionej sekwencji operacji.
- Zmienił się produkowany wyrób i dotychczasowy program nie obsługuje nowych parametrów technologicznych (inne czasy, temperatury, tolerancje).
- System działa na legacy sterowniku, do którego producent zakończył wsparcie, a awaria grozi tygodniowym przestojem.
- Zakład planuje integrację z systemem MES lub ERP i potrzebuje warstwy komunikacyjnej, której obecny kod nie przewiduje.
- Firma rozbudowuje linię o roboty przemysłowe lub coboty i musi przepisać logikę synchronizacji.
- Doszło do awarii, której przyczyny wewnętrzny zespół nie jest w stanie zdiagnozować w rozsądnym czasie.
Każda z tych sytuacji wiąże się z ryzykiem produkcyjnym, którego skala rośnie proporcjonalnie do czasu reakcji. Samodzielne próby modyfikacji programu bez odpowiednich kompetencji przedłużają przestój i mogą pogłębić uszkodzenie.
Aspekt compliance: Dyrektywa Maszynowa i odpowiedzialność prawna
To luka, którą konkurencyjne artykuły konsekwentnie pomijają. Dyrektywa Maszynowa 2006/42/WE nakłada na producenta i modyfikującego maszynę obowiązek zapewnienia jej zgodności z wymaganiami bezpieczeństwa. Samodzielna modyfikacja programu sterującego, szczególnie jeśli zmienia logikę bezpieczeństwa (zatrzymania awaryjne, blokady, strefy niebezpieczne), może oznaczać, że firma de facto staje się producentem zmodyfikowanej maszyny. Konsekwencje są poważne: konieczność ponownej oceny zgodności, aktualizacja dokumentacji technicznej, a w razie wypadku pełna odpowiedzialność cywilna i karna.
Zewnętrzny programista automatyki przemysłowej działający profesjonalnie dostarcza dokumentację zgodną z wymaganiami dyrektywy, co chroni zleceniodawcę przed tym ryzykiem.
Realne koszty: outsourcing vs. własny programista
Liczby, których większość artykułów unika, bo są niewygodne. Tymczasem bez nich decyzja menedżerska jest niepełna.
Zatrudnienie własnego programisty PLC na polskim rynku (dane z 2024 roku) to koszt rzędu od 8 do 15 tys. zł brutto miesięcznie, zależnie od doświadczenia i znajomości platform. Do tego dochodzą koszty szkoleń (certyfikacja na TIA Portal lub RSLogix to wydatek od 3 do 8 tys. zł za kurs), licencji na środowiska programistyczne oraz czasu, który mija zanim nowy pracownik pozna specyfikę zakładu. Przy jednym lub dwóch projektach rocznie model ten jest ekonomicznie nieuzasadniony.
Outsourcing programowania PLC wyceniany jest najczęściej na podstawie stawki dziennej (day rate) lub ryczałtu projektowego. Stawki dzienne doświadczonego programisty automatyki przemysłowej wynoszą w Polsce od 1200 do 2500 zł netto, w Europie Zachodniej od 600 do 1200 EUR. Projekt obejmujący programowanie i uruchomienie sterownika dla prostej maszyny jednooperacyjnej to zwykle od 5 do 15 dni roboczych. Złożona linia z integracją SCADA, sieciami Profinet i połączeniem z MES może wymagać od 40 do 80 dni pracy.
Trzy modele współpracy różnią się profilem ryzyka i kosztów:
- Jednorazowe zlecenie sprawdza się przy modernizacji konkretnej maszyny lub projekcie inwestycyjnym. Firma płaci za efekt, nie utrzymuje zasobu. Ryzykiem jest brak ciągłości wsparcia po zakończeniu projektu.
- Kontrakt serwisowy (SLA) zapewnia dostępność specjalisty w określonym czasie reakcji i jest optymalny dla zakładów z kilkunastoma sterownikami różnych generacji, gdzie awarie zdarzają się kilka razy w roku.
- Model podwykonawstwa stałego (dedykowany programista na zasadzie body leasingu) jest ekonomicznie uzasadniony dopiero przy portfelu projektów przekraczającym 100 dni roboczych rocznie. Sprawdza się u integratorów systemów i dużych korporacji z wieloma zakładami.
Dla typowego MŚP z jedną lub dwiema liniami produkcyjnymi kontrakt serwisowy lub jednorazowe zlecenie daje lepszy stosunek kosztu do korzyści niż etat.
 Jak przebiega profesjonalne programowanie automatyki przemysłowej
Dobrze przeprowadzony projekt programowania sterownika składa się z etapów, które są przewidywalne i mierzalne. To odróżnia profesjonalne podejście od doraźnego „łatania” kodu.
Analiza, projektowanie i testy FAT/SAT
Projekt zaczyna się od analizy wymagań: zebrania specyfikacji technologicznej, schematu elektrycznego, listy wejść i wyjść oraz opisu sekwencji operacji. Na tej podstawie programista tworzy algorytm sterowania i strukturę programu, zanim napisze pierwszą linię kodu.
Testy fabryczne (FAT, Factory Acceptance Test) przeprowadza się w środowisku symulowanym lub na stanowisku testowym przed wysyłką do zakładu. Testy odbiorcze (SAT, Site Acceptance Test) weryfikują działanie systemu już na docelowej maszynie lub linii. Pominięcie któregokolwiek z tych etapów przesuwa ryzyko na fazę produkcji, gdzie koszt błędu jest wielokrotnie wyższy.
Konfiguracja sterownika obejmuje nie tylko logikę sterowania, ale też parametryzację komunikacji sieciowej, konfigurację paneli HMI i ustawienie alarmów. W systemach ze SCADA dochodzi mapowanie zmiennych i projektowanie ekranów wizualizacji.
Co firma otrzymuje po zakończeniu projektu
To kolejna luka w materiałach dostępnych online. Przekazanie projektu nie kończy się na uruchomieniu maszyny. Kompletne przekazanie powinno obejmować:
- kod źródłowy programu z komentarzami w języku zrozumiałym dla przyszłego serwisanta,
- dokumentację techniczną: opis algorytmu, listę zmiennych, schemat komunikacji sieciowej,
- kopię zapasową projektu w formacie natywnym środowiska (np. TIA Portal, Studio 5000),
- szkolenie operatorów i pracowników utrzymania ruchu,
- okres wsparcia pogwarancyjnego (standardowo od 3 do 12 miesięcy, zależnie od umowy).
Firma, która nie otrzymuje kodu źródłowego, jest uzależniona od jednego dostawcy. To ryzyko operacyjne, które warto uwzględnić już na etapie negocjacji umowy.
Jak wybrać programistę PLC i co sprawdzić przed zleceniem
Rynek usług automatyki przemysłowej jest zróżnicowany, a weryfikacja kompetencji nie jest oczywista dla osoby spoza branży.
Na co zwrócić uwagę przy wyborze:
- Znajomość konkretnej platformy sterownikowej używanej w zakładzie (Siemens S7/TIA Portal, Allen-Bradley, Beckhoff, Mitsubishi). Prośba o referencje z projektów na tej samej platformie jest uzasadniona.
- Doświadczenie w danej branży: programowanie automatyki przemysłowej w przemyśle spożywczym rządzi się innymi wymaganiami bezpieczeństwa niż w automotive.
- Znajomość norm bezpieczeństwa (IEC 62061, ISO 13849) i Dyrektywy Maszynowej 2006/42/WE, jeśli projekt dotyczy logiki bezpieczeństwa.
- Zakres dokumentacji, który specjalista dostarcza po projekcie (patrz: lista powyżej).
- Model rozliczeń i warunki wsparcia pogwarancyjnego.
Rozmowa wstępna powinna obejmować pytanie o to, jak specjalista podchodzi do testów FAT/SAT i jak wygląda jego metodyka przekazania dokumentacji. Odpowiedzi na te pytania szybko pokazują, czy mamy do czynienia z rzemieślnikiem, który „klika w TIA Portal”, czy z inżynierem rozumiejącym cały cykl projektu.
Warto też zapytać o ubezpieczenie OC działalności. Przy projektach dotyczących logiki bezpieczeństwa maszyny jest to kwestia, która może mieć znaczenie w przypadku incydentu.
Programowanie sterowników maszyn i programowanie maszyn przemysłowych to specjalizacja, w której różnica między dobrym a złym wykonaniem jest niewidoczna do momentu awarii lub wypadku. Decyzja o outsourcingu, podjęta świadomie i w oparciu o konkretne kryteria, jest inwestycją w ciągłość produkcji, bezpieczeństwo i zgodność z przepisami, a nie kosztem, którego można uniknąć.