Czym jest projektowanie maszyn przemysłowych i dlaczego szczegóły robią różnicę
Projektowanie maszyn przemysłowych obejmuje znacznie więcej niż rysunki techniczne i dobór materiałów. To złożony proces inżynierski, w którym każda decyzja podjęta na etapie koncepcji przenosi się bezpośrednio na koszty produkcji, bezpieczeństwo operatorów i czas wdrożenia. Maszyna, która na papierze spełnia wymagania techniczne, w praktyce może generować przestoje, narażać pracowników na ryzyko lub wymagać kosztownych przeróbek już po odbiorze.
Dobrze przeprowadzony projekt mechaniczny maszyny integruje w sobie analizę potrzeb klienta, wymagania prawne (w tym Dyrektywę Maszynową 2006/42/WE oraz nadchodzące Rozporządzenie Maszynowe 2023/1230), specyfikę środowiska pracy i perspektywę osoby, która będzie tę maszynę obsługiwać każdego dnia. To ostatnie jest zaskakująco często pomijane, co opisujemy szerzej w dalszej części artykułu.
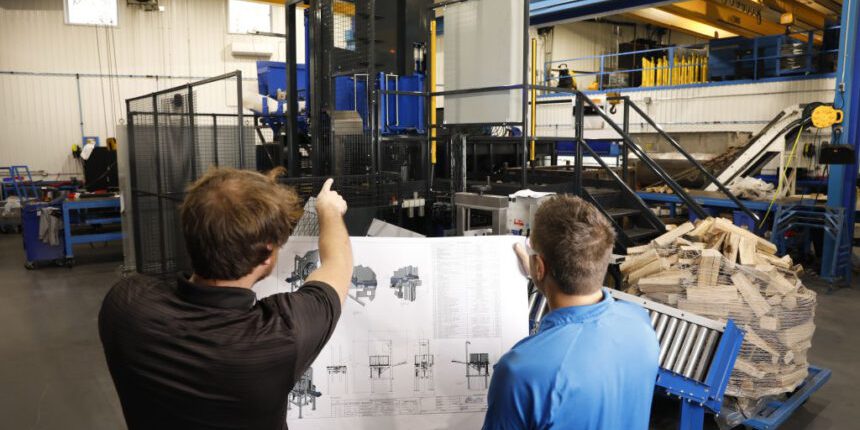
Warto też rozróżnić dwa poziomy projektowania. Pierwszy to projekt koncepcyjny, czyli określenie zasady działania, układu kinematycznego i ogólnej architektury maszyny. Drugi to projekt wykonawczy, obejmujący szczegółowe rysunki montażowe, schematy elektryczne, dobór komponentów i kompletną dokumentację techniczną maszyny wymaganą do certyfikacji CE. Oba poziomy są niezbędne, a ich pomieszanie to jeden z najczęstszych błędów przy projektowaniu maszyn.
Etapy projektowania maszyn: od specyfikacji do odbioru
Etapy projektowania maszyn układają się w sekwencję, której kolejności nie warto skracać. Każdy etap buduje na poprzednim, a pominięcie nawet jednego generuje problemy na dalszych fazach.
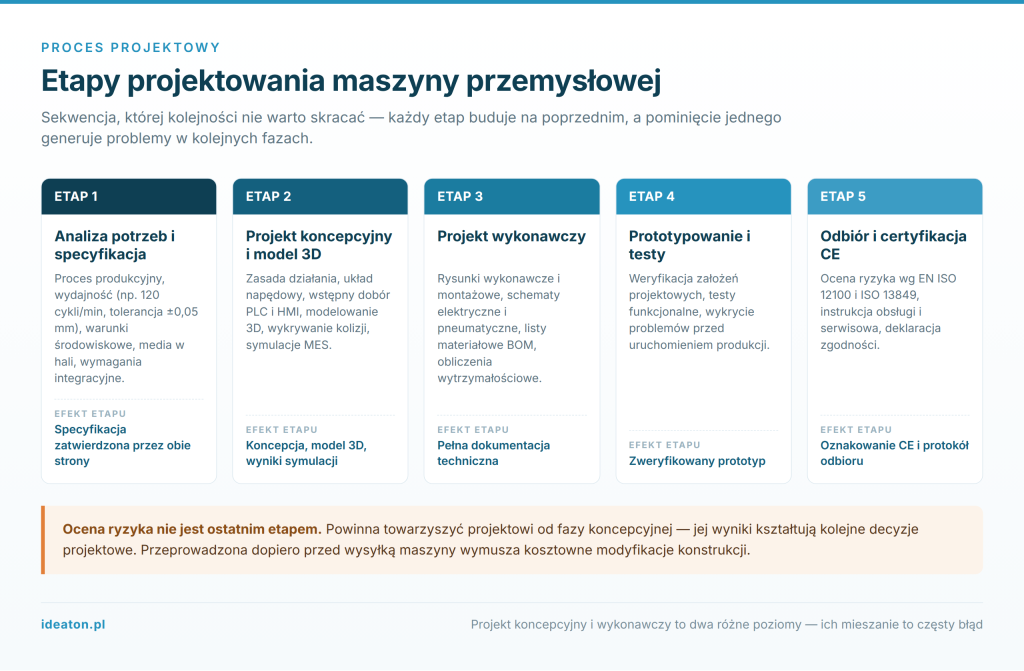
Pięć etapów projektowania maszyny przemysłowej wraz z efektem końcowym każdego z nich.
Analiza potrzeb i specyfikacja wymagań
Solidna analiza potrzeb klienta to fundament całego projektu. Na tym etapie inżynierowie zbierają informacje o procesie produkcyjnym, wymaganiach wydajnościowych (np. 120 cykli/minutę, tolerancja ±0,05 mm), warunkach środowiskowych (temperatura, wilgotność, obecność pyłów), mediach dostępnych w hali (sprężone powietrze, napięcie zasilania) i wymaganiach dotyczących integracji z istniejącą linią.
Specyfikacja wymagań powinna być dokumentem zatwierdzonym przez obie strony przed rozpoczęciem projektowania. Jej brak lub nieścisłości to najczęstsze źródło konfliktów przy odbiorze maszyny. Z doświadczenia wynika, że nawet 40% poprawek na etapie wykonawczym wynika z niedookreślonej specyfikacji, a nie z błędów projektowych sensu stricto.
Projekt koncepcyjny i modelowanie 3D
Po zatwierdzeniu specyfikacji następuje etap koncepcyjny: wybór zasady działania, układu napędowego (serwonapędy, pneumatyka, hydraulika), wstępny dobór sterowników PLC i paneli HMI oraz ogólna architektura mechaniczna. Tutaj po raz pierwszy pojawia się modelowanie 3D w środowiskach takich jak SolidWorks lub inne oprogramowanie CAD.
Modelowanie 3D pozwala wykryć kolizje geometryczne, ocenić dostępność serwisową i przeprowadzić wstępne symulacje komputerowe (MES) dla krytycznych węzłów konstrukcyjnych. Analiza metodą elementów skończonych (MES) na etapie koncepcji jest kilkadziesiąt razy tańsza niż modyfikacja prototypu fizycznego. Dla elementów przenoszących duże obciążenia symulacje pozwalają zredukować masę konstrukcji o 15-30% przy zachowaniu wymaganych współczynników bezpieczeństwa.
Projekt wykonawczy i dokumentacja techniczna
Projekt wykonawczy to najbardziej pracochłonny etap. Powstają tu szczegółowe rysunki wykonawcze i montażowe, schematy elektryczne i pneumatyczne, listy materiałowe (BOM), obliczenia wytrzymałościowe i termiczne oraz specyfikacje zakupowe komponentów. Dokumentacja techniczna maszyny obejmuje też instrukcję obsługi, instrukcję serwisową i dokumentację oceny ryzyka wymaganą przez normy EN ISO 12100 i ISO 13849.
Ocena ryzyka zgodna z EN ISO 12100 nie jest formalnością. To analiza, która identyfikuje zagrożenia, szacuje ich prawdopodobieństwo i ciężkość skutków, a następnie definiuje środki ochronne (osłony, blokady, układy bezpieczeństwa). Wyniki oceny ryzyka bezpośrednio wpływają na projekt mechaniczny i elektryczny maszyny.
Najczęstsze błędy przy projektowaniu maszyn: perspektywa inżynierska
Błędy przy projektowaniu maszyn rzadko wynikają z braku wiedzy technicznej. Częściej są efektem presji czasowej, niedostatecznej komunikacji lub błędnych założeń przyjętych na początku projektu. Poniżej przedstawiamy błędy, które realnie wpływają na koszty i bezpieczeństwo.
Zbyt późne włączenie oceny ryzyka. Ocena ryzyka traktowana jako formalność do wypełnienia przed wysyłką maszyny to jeden z najpoważniejszych błędów. Jeśli ocena ryzyka przeprowadzana jest po zakończeniu projektu wykonawczego, identyfikowane zagrożenia wymagają kosztownych modyfikacji konstrukcji. Ocena ryzyka powinna towarzyszyć projektowi od etapu koncepcyjnego, a jej wyniki powinny kształtować kolejne decyzje projektowe.
Błędna lub niepełna specyfikacja wymagań. Brak precyzyjnego określenia wydajności, tolerancji, warunków środowiskowych i wymagań integracyjnych na początku projektu prowadzi do sytuacji, w której maszyna technicznie działa, ale nie spełnia oczekiwań użytkownika. Zmiana wymagań w połowie projektu wykonawczego może zwiększyć koszty o 20-50%.
Pominięcie ergonomii i perspektywy operatora. Projekt skupiony wyłącznie na funkcji produkcyjnej ignoruje osobę, która będzie przy maszynie stać przez 8 godzin dziennie. Wysokość robocza niedopasowana do wzrostu operatora, brak odpowiedniego oświetlenia strefy roboczej, trudno dostępne punkty serwisowe, nieczytelne panele HMI, brak uchwytów ułatwiających wymianę narzędzi. Każdy z tych elementów przekłada się na zmęczenie, błędy operatorskie i wyższe koszty serwisu. Ergonomia stanowiska nie jest dodatkiem, lecz częścią projektu.
Niedoszacowanie wymagań integracyjnych. Maszyna przemysłowa rzadko pracuje w izolacji. Integracja z systemami nadrzędnymi (MES, SCADA), protokołami komunikacyjnymi (OPC-UA, PROFINET, EtherCAT) i infrastrukturą IIoT/Przemysł 4.0 musi być uwzględniona w projekcie od początku. Retrofit komunikacji po zakończeniu projektu jest kosztowny i często prowadzi do kompromisów ograniczających możliwości diagnostyczne maszyny.
Brak planu prototypowania. Przejście bezpośrednio z projektu wykonawczego do produkcji seryjnej bez etapu prototypowania i testów jest ryzykowną decyzją, szczególnie dla maszyn o nowej koncepcji lub pracujących w wymagających warunkach. Prototyp pozwala zweryfikować założenia projektowe, przeprowadzić testy funkcjonalne i wykryć problemy przed uruchomieniem produkcji.
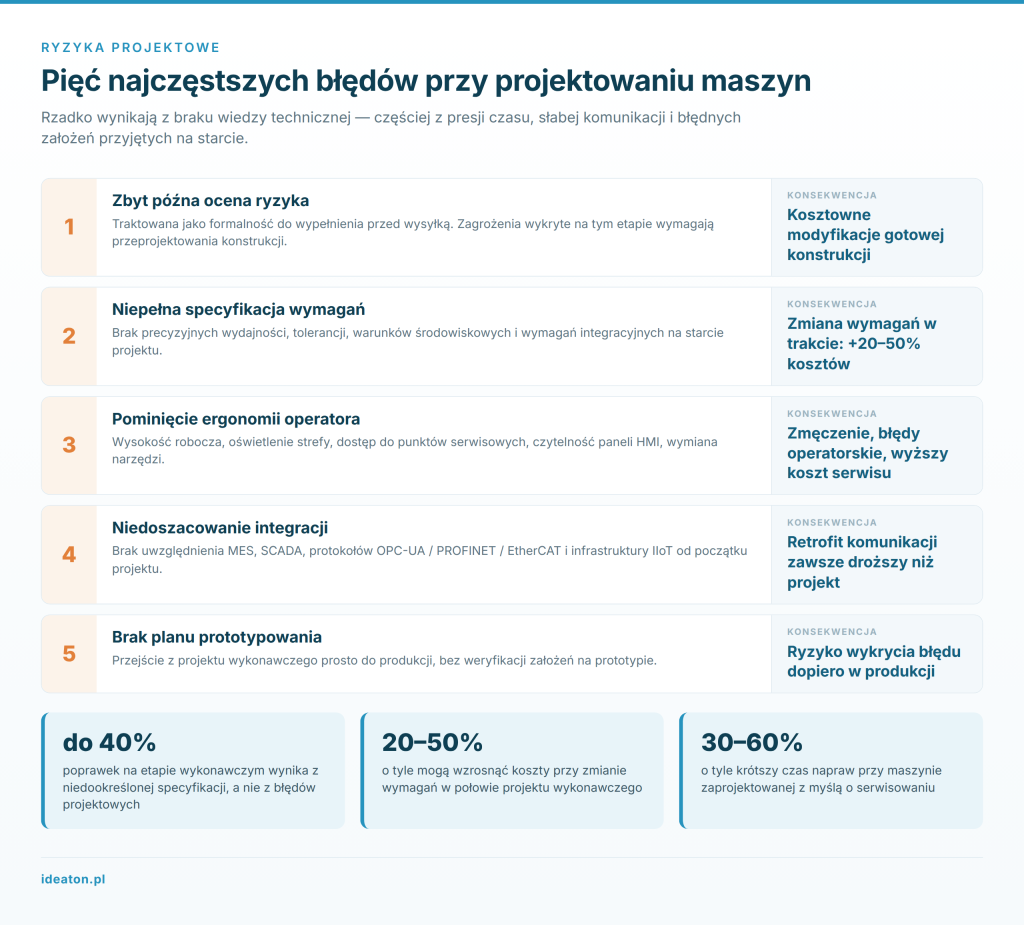
Pięć najczęstszych błędów przy projektowaniu maszyn i ich konsekwencje kosztowe.
Koszty projektowania maszyn i ROI: czego konkurencja nie mówi
Ten temat jest niemal całkowicie nieobecny w publikacjach o projektowaniu maszyn, a jest to informacja, której potrzebuje każdy, kto podejmuje decyzję inwestycyjną.
Koszty projektu mechanicznego maszyny zależą od stopnia złożoności, zakresu automatyzacji i wymagań certyfikacyjnych. Dla maszyny specjalnej o średniej złożoności (np. stanowisko montażowe z automatycznym podajnikiem i kontrolą wizyjną) sam projekt inżynierski stanowi zwykle od 8 do 15% całkowitego kosztu maszyny. Przy maszynie wartości pół miliona złotych to od czterdziestu do siedemdziesięciu pięciu tysięcy PLN za projekt. Dla maszyn prostszych ten udział może być wyższy, bo część kosztów projektowych jest stała niezależnie od skali.
Gdzie generuje się ROI? Przede wszystkim w redukcji poprawek i przestojów. Każda godzina przestoju linii produkcyjnej kosztuje (w zależności od branży i wolumenu) od kilku do kilkudziesięciu tysięcy złotych. Maszyna zaprojektowana z myślą o łatwości serwisowania (maintainability), z dobrze rozmieszczonymi punktami dostępowymi i czytelną dokumentacją serwisową, skraca czas napraw o 30-60% w porównaniu z maszyną, w której serwis był myślą poboczną.
Drugi obszar ROI to automatyzacja linii produkcyjnych. Maszyna zaprojektowana pod konkretny proces, z odpowiednim doborem sterowników PLC i integracją z systemem MES, pozwala na zbieranie danych produkcyjnych w czasie rzeczywistym, predykcyjne utrzymanie ruchu i optymalizację parametrów procesu. Firmy, które wdrożyły takie rozwiązania, raportują redukcję nieplanowanych przestojów o 20-40% w pierwszym roku eksploatacji.
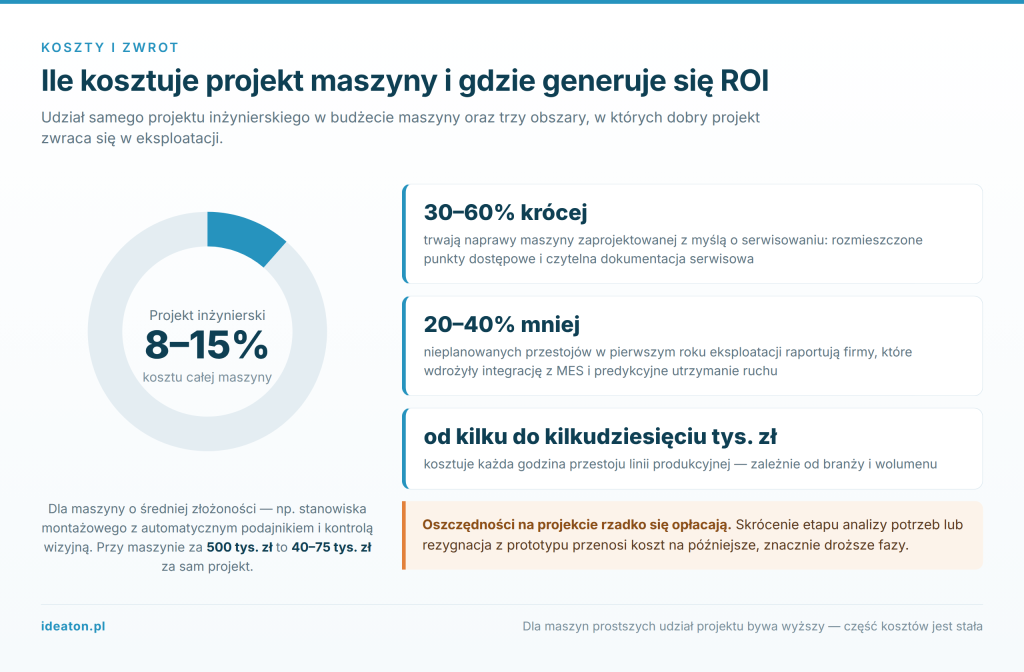
Udział projektu inżynierskiego w koszcie maszyny oraz obszary generowania ROI.
Ważna zasada: oszczędności na projekcie rzadko się opłacają. Skrócenie etapu analizy potrzeb lub rezygnacja z symulacji komputerowych MES może zaoszczędzić 5-10% kosztów projektowych, ale zwiększa ryzyko kosztownych modyfikacji po uruchomieniu maszyny, które mogą pochłonąć wielokrotność tych oszczędności.
Certyfikacja CE i nowe Rozporządzenie Maszynowe 2023/1230
Certyfikacja CE i oznakowanie CE to nie tylko formalność prawna. To potwierdzenie, że maszyna spełnia zasadnicze wymagania bezpieczeństwa i ochrony zdrowia określone przez prawo europejskie. Dla projektanta i producenta maszyny oznacza to konieczność przeprowadzenia oceny ryzyka, zastosowania odpowiednich norm zharmonizowanych (EN ISO 12100 dla ogólnych zasad bezpieczeństwa, ISO 13849 dla układów sterowania związanych z bezpieczeństwem) i sporządzenia kompletnej dokumentacji technicznej maszyny.
Przez lata podstawą prawną była Dyrektywa Maszynowa 2006/42/WE. Od 20 stycznia 2027 roku zastąpi ją Rozporządzenie Maszynowe 2023/1230 (EU 2023/1230). To zmiana o dużym znaczeniu praktycznym dla projektantów i producentów maszyn.
Co się zmienia? Rozporządzenie (w przeciwieństwie do dyrektywy) obowiązuje bezpośrednio we wszystkich krajach UE bez potrzeby implementacji do prawa krajowego. Wprowadza nowe wymagania dotyczące maszyn z elementami AI i systemami uczącymi się, rozszerza zakres produktów objętych regulacją i modyfikuje procedury oceny zgodności dla określonych kategorii maszyn wysokiego ryzyka. Producenci i projektanci maszyn powinni już teraz analizować, jak nowe przepisy wpłyną na ich procesy projektowe i dokumentacyjne, szczególnie jeśli pracują nad maszynami z elementami automatycznej adaptacji lub uczenia maszynowego.
Dla maszyn wprowadzanych na rynek przed 20 stycznia 2027 roku nadal obowiązuje Dyrektywa 2006/42/WE. Dla projektów, których wdrożenie planowane jest po tej dacie, warto już dziś projektować z myślą o wymaganiach nowego rozporządzenia.
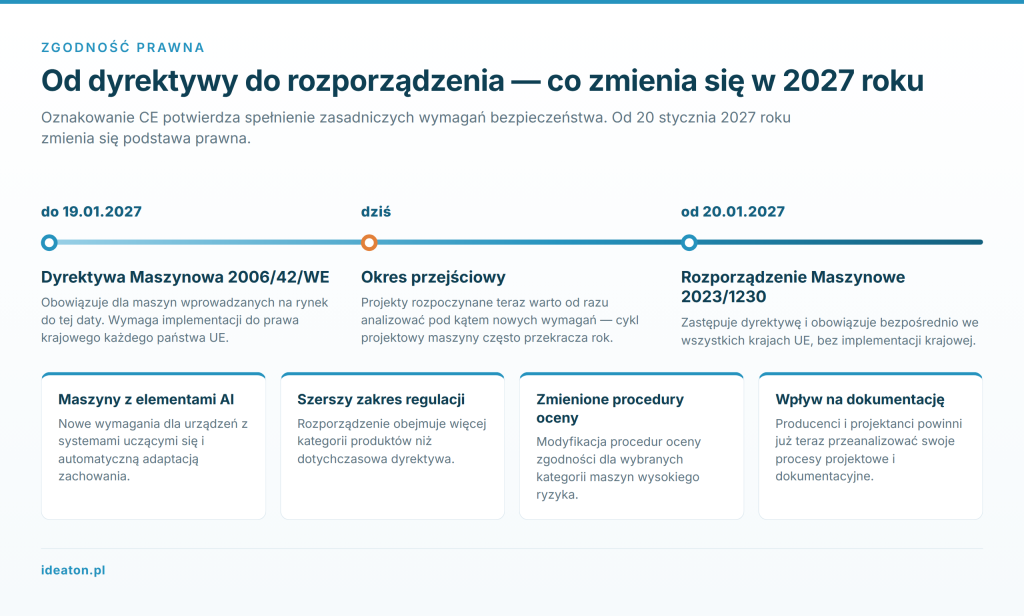
Zmiana podstawy prawnej certyfikacji CE od 20 stycznia 2027 roku.
Dokumentacja techniczna maszyny wymagana do certyfikacji CE obejmuje:
- opis maszyny i jej przeznaczenia, rysunki ogólne i schematy obwodów sterowania,
- rysunki szczegółowe, obliczenia i wyniki badań,
- ocenę ryzyka wraz z wykazem norm zastosowanych w projekcie,
- deklarację zgodności WE i instrukcję obsługi.
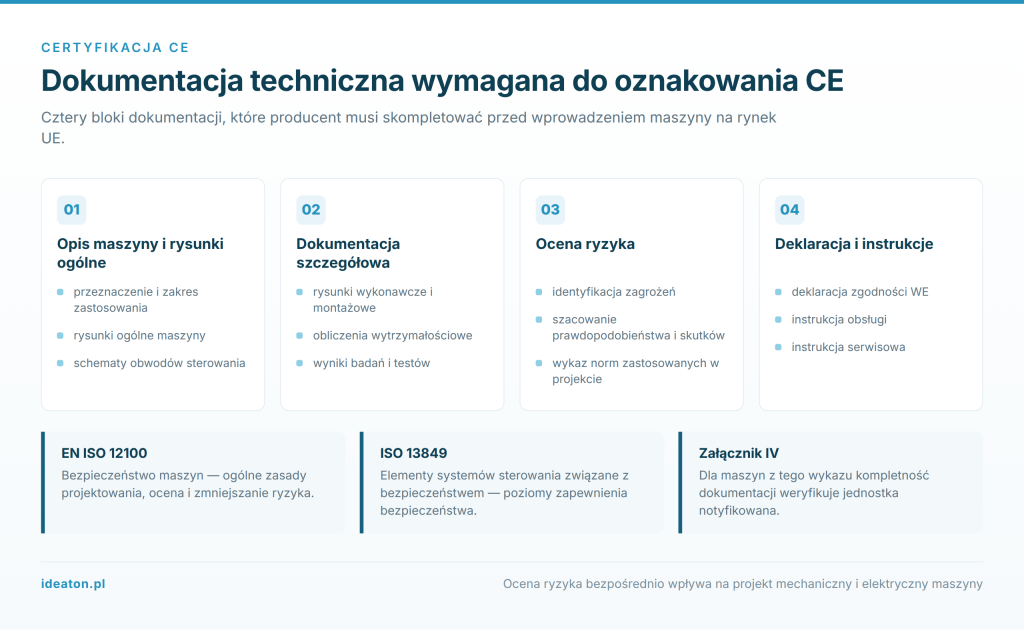
Cztery bloki dokumentacji technicznej wymaganej do oznakowania CE.
Kompletność tej dokumentacji jest weryfikowana przez jednostki notyfikowane dla maszyn z załącznika IV dyrektywy lub przez samego producenta przy zastosowaniu procedury wewnętrznej kontroli produkcji.
Integracja z Przemysłem 4.0 i co to znaczy dla projektu maszyny
Nowoczesna maszyna przemysłowa to coraz rzadziej autonomiczne urządzenie. Integracja z systemami nadrzędnymi (MES, SCADA), protokołami IIoT i infrastrukturą Przemysłu 4.0 staje się standardem, a nie opcją premium. Ten aspekt jest niemal całkowicie nieobecny w dostępnych materiałach o projektowaniu maszyn, mimo że ma bezpośredni wpływ na architekturę projektu.
Na poziomie projektu mechanicznego i elektrycznego oznacza to: wybór sterowników PLC z obsługą protokołów OPC-UA lub PROFINET, zaprojektowanie architektury sieci przemysłowej wewnątrz maszyny, zaplanowanie punktów pomiarowych (czujniki temperatury, drgań, ciśnienia, liczniki cykli) i ich integracja z systemem zbierania danych. Panele HMI powinny umożliwiać nie tylko lokalną obsługę, ale też integrację z systemem SCADA fabryki.
Projektowanie maszyny z myślą o integracji od początku jest znacznie tańsze niż retrofit. Dodanie komunikacji OPC-UA do maszyny po jej uruchomieniu wymaga często wymiany sterownika PLC lub dodania bramek komunikacyjnych, co generuje koszty i ryzyko niekompatybilności. Przy projektowaniu nowej maszyny koszt dodania odpowiedniego sterownika i architektury sieciowej to zwykle 2-5% całkowitego kosztu maszyny. Retrofit może kosztować wielokrotnie więcej.
Zbierane dane produkcyjne otwierają możliwości predykcyjnego utrzymania ruchu (PdM): monitorowanie drgań łożysk, temperatury silników, prądów napędów i innych parametrów pozwala wykryć nadchodzące awarie zanim doprowadzą do nieplanowanego przestoju. Firmy stosujące PdM raportują redukcję kosztów utrzymania ruchu o 10-25% rocznie.
Automatyzacja linii produkcyjnych z integracją IIoT zmienia też model pracy inżynierów utrzymania ruchu. Zamiast reagować na awarie, monitorują trendy i planują prewencyjne działania. To zmiana, którą warto uwzględnić już na etapie projektu maszyny, bo wpływa na wymagania dotyczące dostępności serwisowej i architektury systemu sterowania.